Artykuł sponsorowany
Jak rozpoznać zużycie kół w napędzie HTD, zanim pojawi się hałas i wibracje
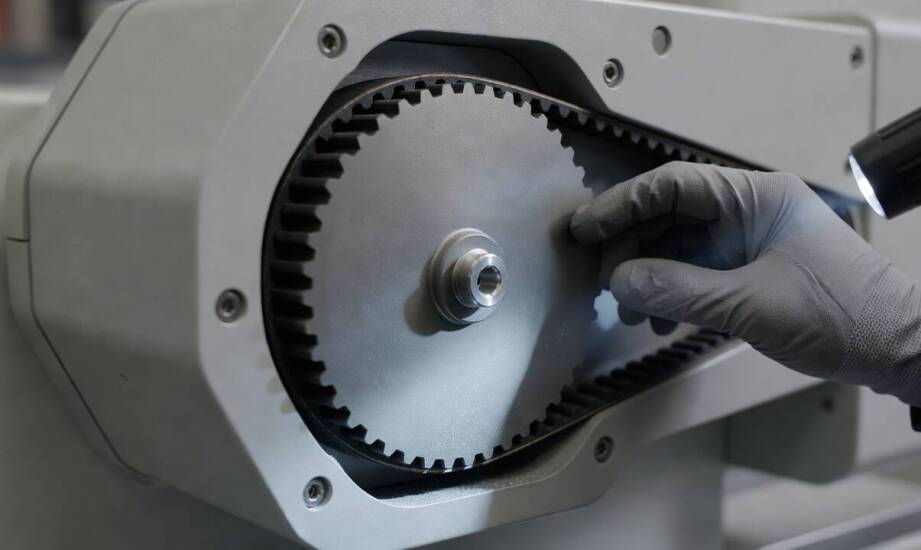
W zakładzie produkcyjnym napęd synchroniczny długo kontynuuje przenoszenie momentu obrotowego bez widocznych na pierwszy rzut oka zakłóceń, podczas gdy doświadczeni operatorzy rejestrują już pierwsze subtelne zmiany w zachowaniu maszyny. Lekkie odchylenia pozycjonowania obrabianego detalu, minimalne nagrzewanie obudowy łożysk czy nietypowy szum sygnalizują początkowe etapy degradacji mechanicznej, zanim rozwinie się wyraźny hałas i odczuwalne na całej ramie wibracje. Wczesne rozpoznanie tych dyskretnych sygnałów pozwala zaplanować prewencyjne działania serwisowe podczas najbliższego przestoju technologicznego, chroniąc zakład przed nagłą awarią. Świadomość procesów fizycznych zachodzących w przekładni pasowej ułatwia podjęcie właściwych decyzji utrzymaniowych i wydłuża żywotność kluczowych komponentów maszyny.
Przeczytaj również: Czy istnieje możliwość wynajmu kontenerów na gruz z dłuższym terminem użytkowania?
Zjawisko zużycia profili w napędach synchronicznych
Elementy odpowiedzialne za przeniesienie napędu charakteryzują się specyficzną budową, dostosowaną do wysokich obciążeń roboczych. Precyzyjne koła zębate htd posiadają charakterystyczny, zaokrąglony profil zębów, który znacząco zwiększa powierzchnię kontaktu z pasem i poprawia przeniesienie bardzo wysokich momentów obrotowych. Mimo tej optymalnej geometrii i zastosowania wytrzymałych materiałów, ciągła eksploatacja prowadzi do stopniowej degradacji warstwy wierzchniej. Zużycie objawia się przede wszystkim starciem boków zębów, zauważalnym zaokrągleniem pierwotnie ostrych krawędzi wejścia oraz zmianą fabrycznego śladu kontaktu na powierzchni roboczej. Taki postępujący proces stopniowo zmniejsza nominalną grubość zęba i prowadzi do utraty precyzji zazębienia, co bezpośrednio przyspiesza zmęczenie materiału samego paska napędowego.
Przeczytaj również: Serwis klimatyzacji - jak dbać o komfort jazdy w upalne dni?
Na tempo ścierania profili w głównej mierze wpływają błędy montażowe oraz brak bieżącej kontroli naciągu. Niewłaściwe, zbyt mocne napięcie paska powoduje skrajnie nierównomierne obciążenie jednego boku zęba, wgniatając kord w strukturę koła. Z kolei rozjechane osiowanie wałów wywołuje agresywne boczne zużycie obrzeży, zmuszając pas do ciągłego ocierania się o kołnierze prowadzące. Praktyka inżynierska specjalistów firmy Dagar, dostarczających zaawansowane komponenty przemysłowe, potwierdza, że brak regularnej weryfikacji współosiowości układu odpowiada za większość przedwczesnych awarii. Elementy osadzone na tulejach rozprężno-zaciskowych wymagają okresowej kalibracji, aby utrzymać optymalny tor pracy taśmy i zminimalizować tarcie na bocznej flance zęba.
Przeczytaj również: Jak dbać o środowisko przy użyciu ekologicznej chemii gospodarczej?
Weryfikacja stanu przekładni w trakcie pracy i na postoju
Szybkie rozpoznanie postępującego problemu wymaga obserwacji maszyny w ruchu oraz dokładnej inspekcji podczas pauzy produkcyjnej. Podczas normalnej pracy układu pojawiają się początkowo ciche, a z czasem narastające dźwięki tarcia i szumu. Drgania przenoszone na konstrukcję nośną maszyny oraz pogorszenie synchronizacji przy stałym obciążeniu roboczym stanowią jednoznaczny sygnał alarmowy dla służb utrzymania ruchu. Wczesne pojawienie się ciemnego, gumowego pyłu w okolicach osłony napędu lub rytmicznego klikania wskazuje na początek destrukcji metalowych powierzchni zębów oraz ścieranie zewnętrznej powłoki pasa.
Zatrzymanie wrzeciona umożliwia przeprowadzenie dogłębnej weryfikacji wizualnej bez użycia skomplikowanych i drogich narzędzi pomiarowych. Stan elementów mechanicznych ocenia się poprzez wnikliwe sprawdzenie boków zębów pod kątem ich nienaturalnego wyświecenia, powstawania wgłębień lub miejscowego, lustrzanego polerowania. Należy szukać obecności mikropęknięć na dnie wrębów oraz badać ostrość krawędzi wierzchołków. Zbyt ostre wierzchołki działają na przemieszczający się pas jak ostrze, grożąc szybkim przecięciem wewnętrznego kordu wzmacniającego. W przypadku weryfikacji ogólnej geometrii tarczy, dopuszczalne bicie osiowe lub promieniowe podlega tolerancji ściśle zależnej od typu oraz średnicy koła. Konkretnych wartości granicznych należy szukać w oficjalnej specyfikacji technicznej dostarczonej przez producenta napędu.
Kiedy wymiana komponentów staje się koniecznością
Prawidłowa klasyfikacja usterek pozwala podzielić objawy na te wymagające natychmiastowej reakcji służb serwisowych oraz te dające czas na spokojne przygotowanie odpowiednich części. Widoczne, bardzo silne wyświecenie boków zębów, wyczuwalnie ostre krawędzie wierzchołków lub bicie wykraczające poza normy producenta wymagają bezwzględnej i natychmiastowej wymiany całego mechanizmu. Zignorowanie tych zaawansowanych sygnałów skutkuje zazwyczaj błyskawicznym zniszczeniem nowego pasa tuż po jego założeniu, generując niepotrzebne koszty.
Początkowe, łagodne oznaki zużycia, takie jak lekkie zmatowienie powierzchni, wycieranie powłoki antykorozyjnej czy minimalne odchylenia optymalnego śladu kontaktu, pozwalają bezpiecznie zaplanować kompleksową modernizację układu podczas najbliższego harmonogramowego postoju linii produkcyjnej. Podejście opierające się na systematycznej i uważnej obserwacji zachowania maszyny stanowi solidny fundament bezawaryjnego funkcjonowania nowoczesnych układów synchronicznych w trudnych warunkach przemysłowych. Zrozumienie mechaniki zużycia zębów ułatwia uniknięcie niespodziewanych przerw w produkcji.
Kategorie artykułów
Polecane artykuły
Najczęstsze wyzwania przy rozliczeniach podatkowych w firmach – praktyczne wskazówki
Najczęstsze wyzwania przy rozliczeniach podatkowych w firmach wynikają z trzech obszarów: błędów w zaliczkach i kwalifikacji kosztów, niepełnej dokumentacji oraz nieterminowych deklaracji. Jeśli chcesz uniknąć kar i niepotrzebnych kosztów, zacznij od uporządkowania tych procesów, dobierz odpowiednią

Jakie usługi są wykonywane w ramach protetyki stomatologicznej?
Protetyka stomatologiczna to dziedzina medycyny, która odgrywa ważną rolę, przywracając funkcje oraz estetykę zębów. W artykule omówimy różnorodne usługi dostępne w ramach naszej specjalizacji, co pozwoli lepiej zrozumieć możliwości leczenia protetycznego oraz korzyści płynące z zastosowania odpowie